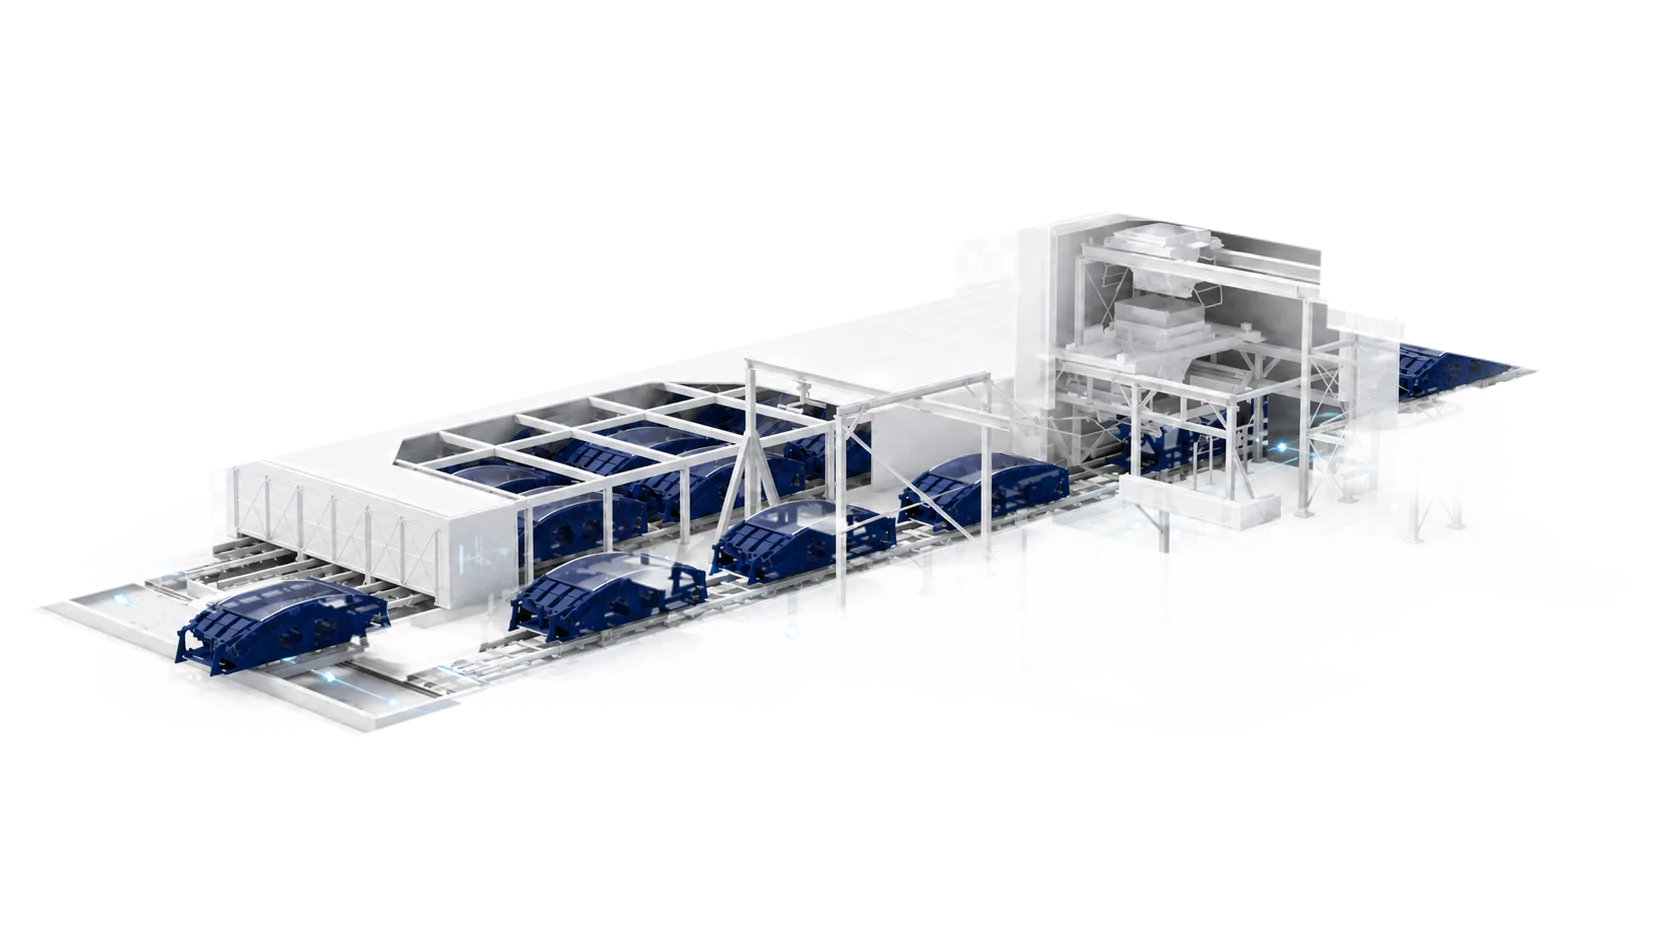
Segment Üretim Sistemleri
Sıfır tolerans,
tesis mimarisi.
TBM'in emniyetli ilerlemesi, arkasındaki beton segment halkalarının milimetrik kusursuzluğuna bağlıdır; bu da kalıp mühendisliğinden tesis mimarisine, dijital izlenebilirlikten saha lojistiğine uzanan eksiksiz bir üretim disiplini gerektirir.
Üretim Disiplini
Segment bir beton
parça değil, taşıyıcıdır.
Kazı anında TBM itici silindirlerinin aktardığı binlerce tonluk eksenel baskıyı ve çevreleyen zemin yükünü doğrudan segment karşılar; tasarım ömrü 100+ yıldır.
Precast Tünel Segmentleri & DIN EN Standartları
Tünel segmentleri, sadece su geçirimsiz daimi tünel kabuğunu oluşturmakla kalmaz; kazı anında TBM itici hidrolik silindirlerinin aktardığı binlerce tonluk eksenel baskıyı ve çevreleyen zemin yükünü doğrudan karşılar. DIN EN 1992-1-1 ve EN 13369 standartlarında, mikroyarık riski barındırmayan homojen çelik lifli/donatılı yüksek dayanımlı (C50/60) beton yapısı zorunludur.
Devamını oku
Standart bir halka; anahtar segment (K), karşı anahtar (K+1) ve gövde segmentlerinden oluşur, EPDM contalı radyal ve dairesel derzlerle su geçirimsizlik sağlanır. Beton örtü kalınlığı, çelik lif dozajı ve kür süresi; projedeki zemin suyu basıncına ve tasarım ömrüne (genellikle 100+ yıl) göre optimize edilir; her parti için basınç dayanımı ve çatlak genişliği testleri raporlanır.
Sabit Masalı Tesisler (Stationary Plants)
Kısa ve orta metrajlı tünel projeleri için ideal olan sabit masalı üretim mimarisi, kalıpların zemine rijit olarak sabitlendiği ve döküm/vinç ekipmanlarının hat boyunca hareket ettiği esnek bir şantiye çözümüdür. Düşük ilk yatırım maliyeti ve 4–6 haftalık kurulum süresiyle günde 100 segmente kadar üretim sağlar.
Devamını oku
Otomasyon oranı daha düşük olduğundan kalite kontrol noktaları (mastar çekme, buhar kürü takibi, kalıptan alma) operatör gözetiminde manuel olarak yürütülür; bu da 18–25 kişilik vardiya ekibi gerektirir. Tipik olarak 3–6 km uzunluğundaki projelerde, düşük sermaye riski ve hızlı devreye alma avantajıyla tercih edilir.
Tam Otomatik Karosel Hatları (Carousel Systems)
Yüksek hızlı metro ve demiryolu tünellerinde tercih edilen karosel hatları; kalıpların kapalı bir raylı döngü üzerinde istasyondan istasyona hareket ettiği tam otonom fabrikalardır. Robotik temizleme/yağlama, otomatik beton dağıtıcı shuttle ve PID kontrollü buharlı kürleme tünelleri sayesinde bir kalıp 8 saatte tekrar döküme hazır hale gelir.
Devamını oku
Kalıplar kapalı bir raylı döngüde istasyon istasyon ilerlerken merkezi SCADA/PLC sistemi dozaj, kürleme sıcaklığı ve lazer tracker ölçümlerini gerçek zamanlı senkronize eder; bu da 6–10 kişilik vardiya ekibiyle günde 350+ segment üretimini mümkün kılar. Yüksek ilk yatırım, uzun ve yoğun trafikli metro/demiryolu projelerinde 12–16 haftalık kurulum sonrası hızla amorti olur.
SDS & RFID Telemetri ile Entegre Şaft Lojistiği
Döküm anında her segmente gömülen pasif RFID çipi ve 2D Datamatrix kodu ile her halka benzersiz bir dijital kimlik kazanır. Kalıptan vakumlu traverslerle hasarsız alınan segmentler, hidrolik çevirme tablasında yönlendirilir ve ağır hizmet raylı vagonlarla tünel portalına veya TBM şaftına kesintisiz aktarılır.
Devamını oku
Her segmentin dijital ikizi; döküm reçetesinden kürleme eğrisine, RFID okuma noktalarından TBM erektör montaj açısına kadar tüm verileri tek kayıtta birleştirir. Bu kayıt, DIN EN 13369 uyumluluk denetimlerinde ve garanti süreçlerinde doğrudan kanıt olarak sunulabilir; ayrıca mevcut ERP/kalite yönetim sistemleriyle API üzerinden entegre edilebilir.
Tesis Seçenekleri
Üç konfigürasyon,
bir bakışta.
Tünel projenizin hat uzunluğuna, lojistik alanına ve günlük ilerleme hızına göre seçin: esnek sabit döküm hattı, ya da kapalı döngülü karosel — manuel veya otonom sevk hattıyla.
Manuel Kontrol Noktalı
Sabit Döküm Tesisi
Kalıpların zemine rijit olarak sabitlendiği, gantry vinç koridorlarının hat boyunca hizmet verdiği; düşük ilk yatırımla kısa ve orta metrajlı projelerde hızlı devreye alınan esnek şantiye çözümü.
- Çevrim Süresi
- 18–24 Saat
- Fabrika Alanı
- ~4.000–8.000 m²
- Kurulum Süresi
- 4–6 Hafta
- Kalite Kontrolü
- Yarı Manuel Kontrol
Otonom Döküm · Manuel Sevk
Otomatik Karosel
Kapalı ray döngüsünde otonom döküm hattı çalışır: robotik temizleme, otomatik beton dağıtımı ve PID buhar kürü. Otomasyon vakumlu demoulding'de biter; stoktan sevkiyata kadar olan kısım gantry vinç ve vagonla operatör tarafından yürütülür.
- Çevrim Süresi
- 8–10 Saat
- Fabrika Alanı
- ~1.800–3.000 m²
- Kurulum Süresi
- 12–16 Hafta
- Kalite Kontrolü
- Döküm robotik · sevk manuel
Otonom Döküm · Otonom Sevk
Tam Otomatik Karosel
Aynı otonom döküm hattının devamında, stoktan sevkiyata kadar olan zincir de insan müdahalesi olmadan çalışır: 180° çevirme, conta montajı, lazer tracker doğrulaması ve raylı AGV ile sevkiyat tek akışta birleşir.
- Çevrim Süresi
- 8–10 Saat
- Fabrika Alanı
- ~1.800–3.000 m²
- Kurulum Süresi
- 12–16 Hafta
- Kalite Kontrolü
- %100 Robotik / RFID
Tesis Mimarisi
Üç konfigürasyon,
tek SCADA zekası.
Tünel projenizin hat uzunluğuna, lojistik alanına ve günlük ilerleme hızına göre seçin: esnek sabit döküm hattı, ya da kapalı döngülü karosel — manuel veya otonom sevk hattıyla.
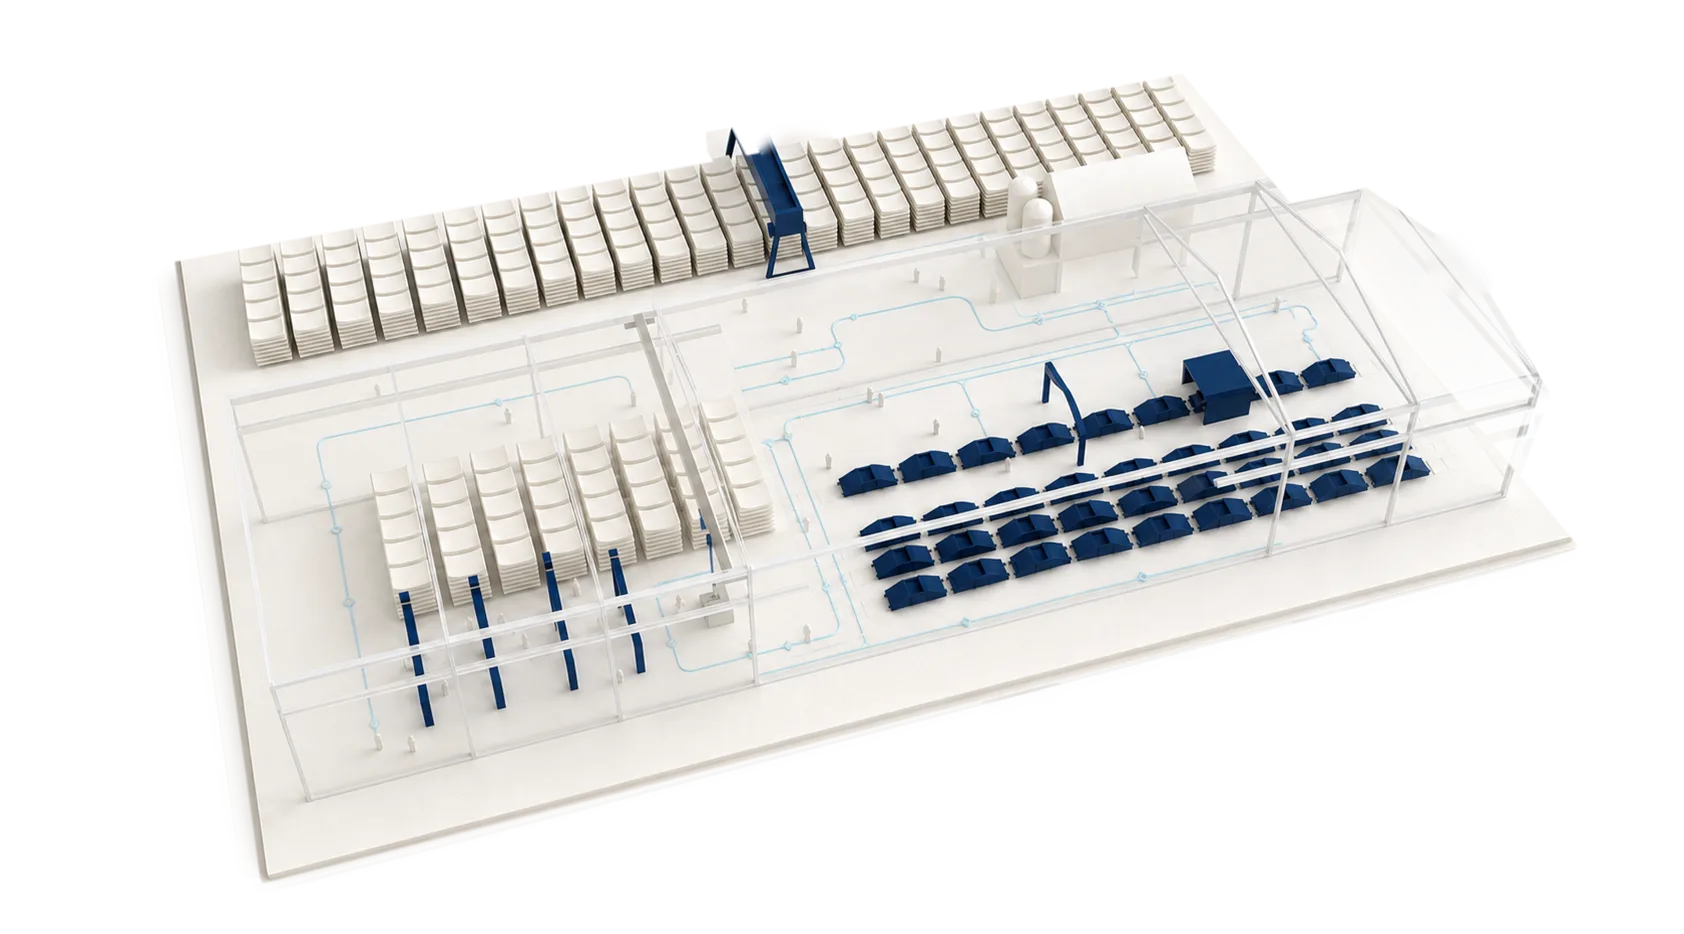
Sabit Döküm Tesisi
Kısa ve orta metrajlı tünel projeleri için ideal olan sabit masalı üretim mimarisi; kalıplar zemine rijit olarak sabitlenir, döküm ve vinç ekipmanları hat boyunca hareket eder. Düşük ilk yatırım maliyeti ve 4–6 haftalık kurulum süresiyle günde 100 segmente kadar üretim sağlar.
Otomasyon oranı düşük olduğundan kalite kontrol noktaları — mastar çekme, buhar kürü takibi, kalıptan alma — operatör gözetiminde manuel yürütülür; bu da 18–25 kişilik vardiya ekibi gerektirir. Tipik olarak 3–6 km uzunluğundaki projelerde, düşük sermaye riski ve hızlı devreye alma avantajıyla tercih edilir.
- Çevrim Süresi
- 18–24 Saat
- Fabrika Alanı
- ~4.000–8.000 m²
- Kurulum Süresi
- 4–6 Hafta
- Kalite Kontrolü
- Yarı Manuel Kontrol
Karosel tesisinde döküm hattı her iki konfigürasyonda birebir aynıdır — ayrım vakumlu demoulding'den sonra başlar: Otomatik Karosel gantry vinç ve vagonla manuel sevk eder, Tam Otomatik ise 180° çevirme, conta presi, lazer tracker ve raylı AGV'yi insan müdahalesi olmadan zincirler.
- 1Kalıp Yağlama
- 2Donatı Yerleştirme
- 3Mobil Kovayla Döküm
- 4Harici Vibrasyon
- 5Mastar Çekme
- 6Termal Örtü Kürü — 18–24 Saat
- 7Kalıp Açma
- 8Mobil Vakumlu Demoulding
Ek Donanımlar
Tesisi tamamlayan
ekipmanlar.
Seçtiğiniz tesis mimarisine göre donanım grubu değişir. Otonom karosel hattında çok katlı buharlı kürleme odası, robotik beton dağıtıcı, portal temizleme ve raylı AGV yer alırken; sabit masalı tesiste rijit zemin masaları, vinç askılı vakumlu kaldırıcılar ve raylı sevk vagonları devreye girer.
Tüm ekipmanlar DIN EN 13369, EN 681-1 ve ITAtech FRC kılavuzları referans alınarak ARM mühendisliğiyle üretilmektedir.
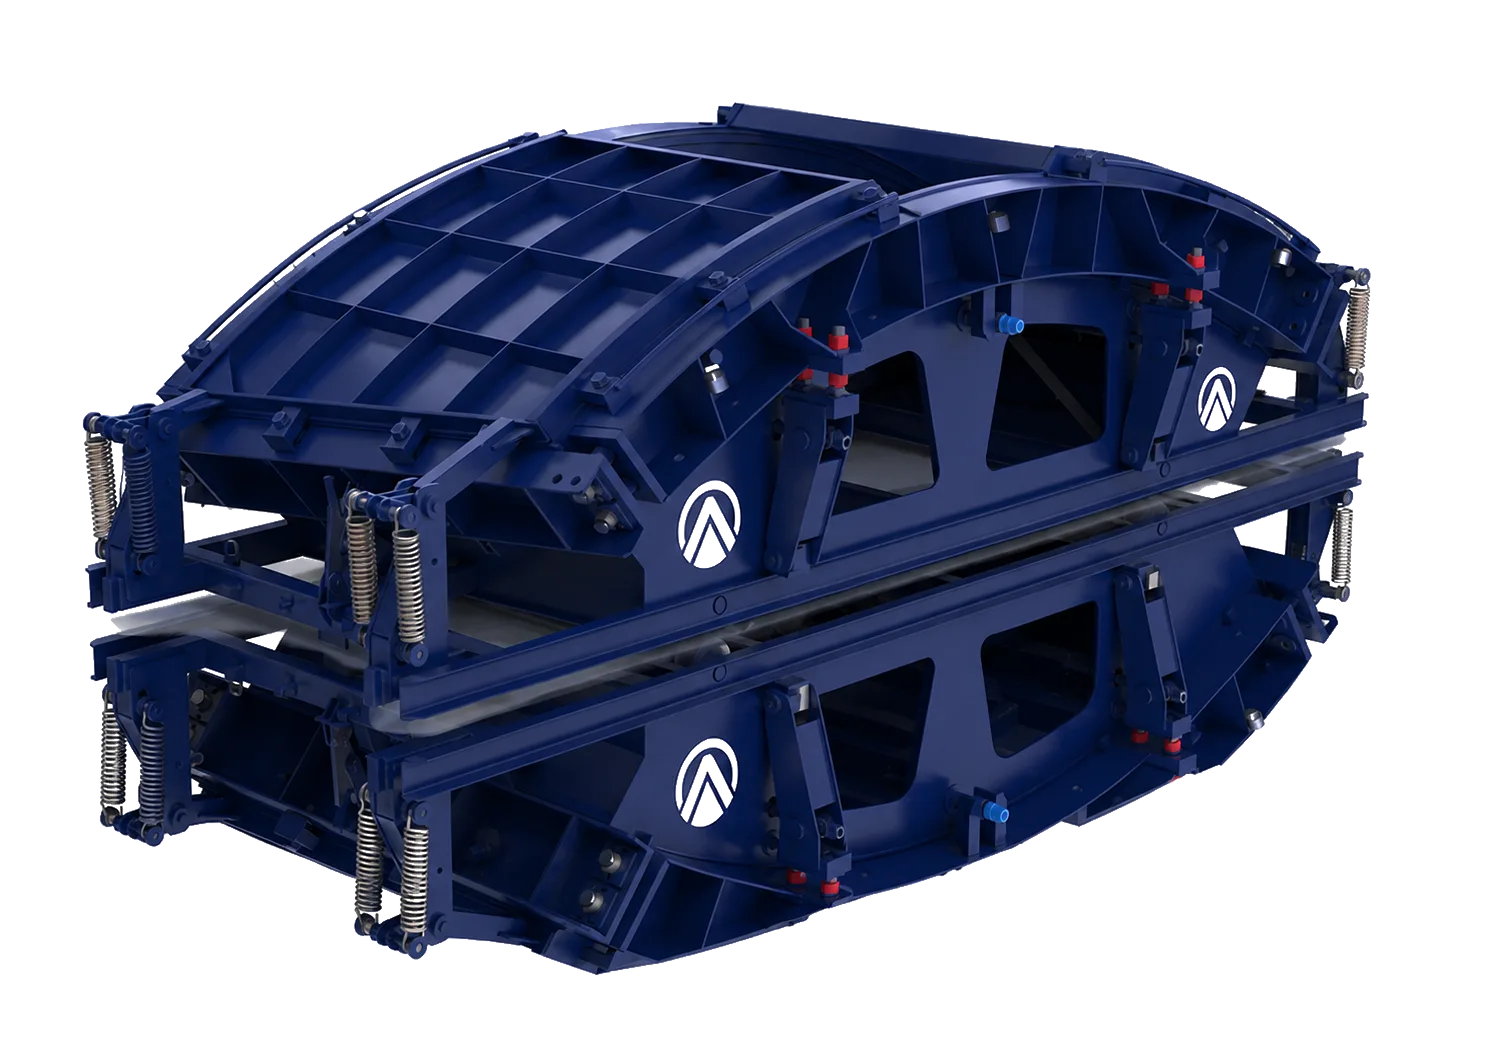
CNC Segment Kalıpları (Karosel Tipi)
PRECAST KALIPSegment intradosunu, ekstradosunu ve konik halka açısını ±0.3 mm toleransla üreten, 5 eksen CNC işlenmiş rijit çelik kalıp seti. Karosel hatlarındaki otomatik kapak kilit mekanizması, titreşim masası kilitleri ve EPDM sızdırmazlık contaları sayesinde şerbet akması (bleed) sıfıra indirilir. Periyodik lazer tracker QA doğrulamasıyla binlerce döngüde mikron hassasiyeti korunur.
- Tolerans
- ±0.3 mm
- Ömür
- +1500 Döküm
- Doğrulama
- Lazer Tracker QA
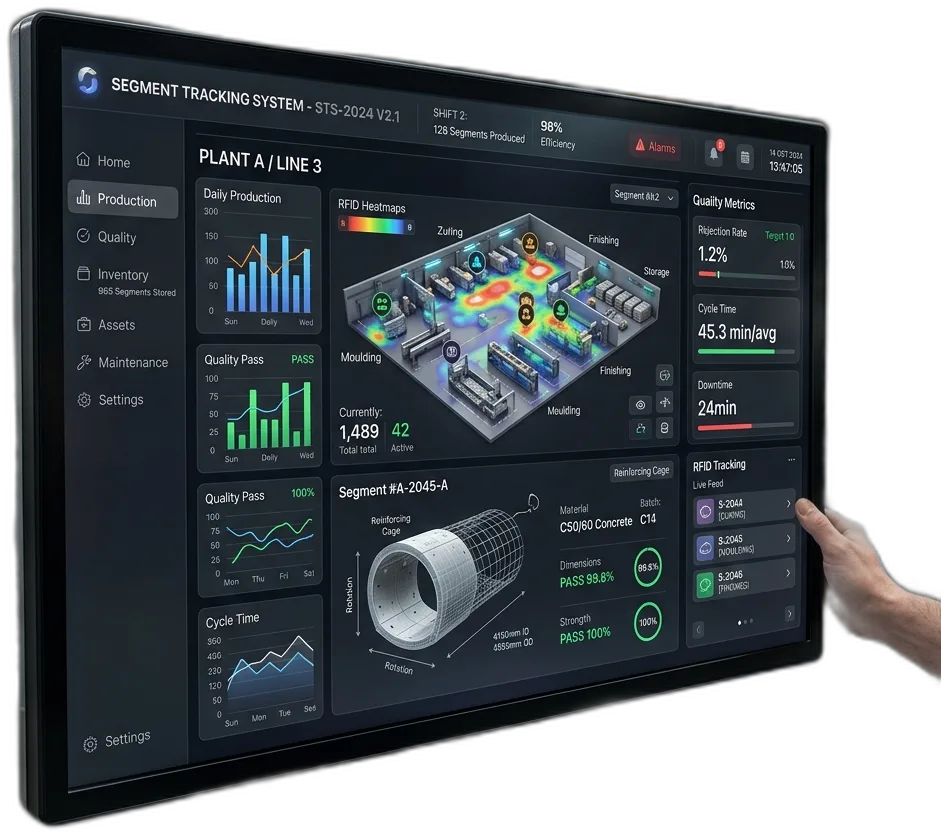
SDS & RFID Telemetri
Her segmentin
dijital pasaportu.
Döküm anında gömülen UHF pasif RFID çipi ve lazerle kazınan 2D Datamatrix kodu, her halkaya benzersiz bir kimlik verir. Tam otomatik sevk hattının doğal parçasıdır; lazer tracker ve AGV verisi doğrudan bu kayda yazılır.
- PLC BatchingReçete & Santral EntegrasyonuSu/çimento oranı ve çelik lif dozajı, EN 206 ve OIML R76 referanslı tartım donanımıyla döküm öncesi miligram hassasiyetinde SCADA'ya aktarılır.
- UHF RFID & 2D CodeGömülü RFID & Dijital KimlikBetona gömülen UHF pasif RFID çipi ve lazerle kazınan 2D Datamatrix koduyla tekil dijital doğum belgesi.
- PID Maturity LogPID Buhar Kürü & Olgunluk TakibiFırın sıcaklık/nem sensörleri SCADA'ya log atar; erken mukavemet oluşunca otomatik söküm onayı verilir.
- TBM Sync & RingStok Sahası & TBM Erektör EşlemeSegmentler tünel eğri yarıçapına göre paketlenir; erektör operatörü montaj açısını sıfır hatayla kilitler.
Alt Sistemler
Fabrikayı oluşturan
alt sistemler.
On istasyonun arkasında birlikte çalışan makineler — hepsini biz üretir, entegre eder ve tek yazılımda birleştiririz.
Yüksek Hassasiyetli Kalıplar
Boyut toleransı ve conta yuvası hassasiyetinin kalbi; ±0.3–0.5 mm bandında CNC işlenir, periyodik lazer tracker taramasıyla doğrulanır.
Vakumlu Segment Kaldırıcı
Sertleşen segmenti kalıptan hasarsız alır; 8–16 vakum pedi ve çift/dörtlü bağımsız devreyle −0.5/−0.8 bar aralığında güvenli tutuş sağlar.
Robotik Açma, Temizlik & Yağlama
Portal robotu döner fırça/sıyırıcıyla şerbet kalıntısını temizler, nozul dizisiyle ayırıcıyı metrelenmiş film halinde püskürtür.
Donatı Hazırlama & Montaj
Donatı kafesi robotu segment eğrisine uyan kafesi CNC büküm ve otomatik kaynakla üretir; SFRC alternatifinde çelik lif DIN EN 14889 uyumlu 20–40 kg/m³ bandında otomatik dozlanır.
Segment Kelepçeleri
Kaldırma ve taşıma sırasında segment yüzeyine temas noktalarını sınırlayarak hasarsız, güvenli tutuş sağlayan mekanik kelepçe seti.
Conta Yapıştırma Çerçevesi
EPDM contayı 0.2–0.5 mm toleranslı kanala tanımlı basınçla preslar; köşe performansı EN 681-1 ve STUVA protokolleriyle doğrulanır.
Beton Santrali & Dozajlama
Segment başına izlenen kontrollü karışım; EN 206 ve OIML R76 referanslı tartımla su/agrega, SFRC hatlarında ayrı gravimetrik lif dozeriyle çimento ±0.25–0.5% bandında dozlanır.
Kürleme Odası
Karosel hattında ~65°C / %80–100 bağıl nemde PID kontrollü rampa-bekletme-soğutma profiliyle ~6–8 saatte, sabit hatta motorlu örtüyle 18–24 saatte erken mukavemet.
180° Segment Çevirme Aparatı
Hidrolik silindir veya motor-redüktör tahrikli pivot çerçeve, PLC ve rotary enkoderle kontrol/istifleme için segmenti güvenle çevirir.
3D Ölçüm & Kalite Kontrolü
Lazer tracker ile kalıp ve segmentlerde nominal-gerçek karşılaştırmalı boyutsal doğrulama; tolerans dışı parçalar stoğa alınmadan ayrılır.
Stok & Sevkiyat (Handling)
20–40 ton sınıfı gantry vinç ve raylı vagonla stok sahası düzenlenir, TBM şaftına kesintisiz segment beslemesi sağlanır.
SCADA/PLC & SDS Yazılımı
Betona gömülü UHF RFID ve lazerle kazınan 2D kod, döküm reçetesinden kürleme eğrisine kadar her segmentin dijital ikizini SCADA/MES kayıtlarıyla birleştirir.
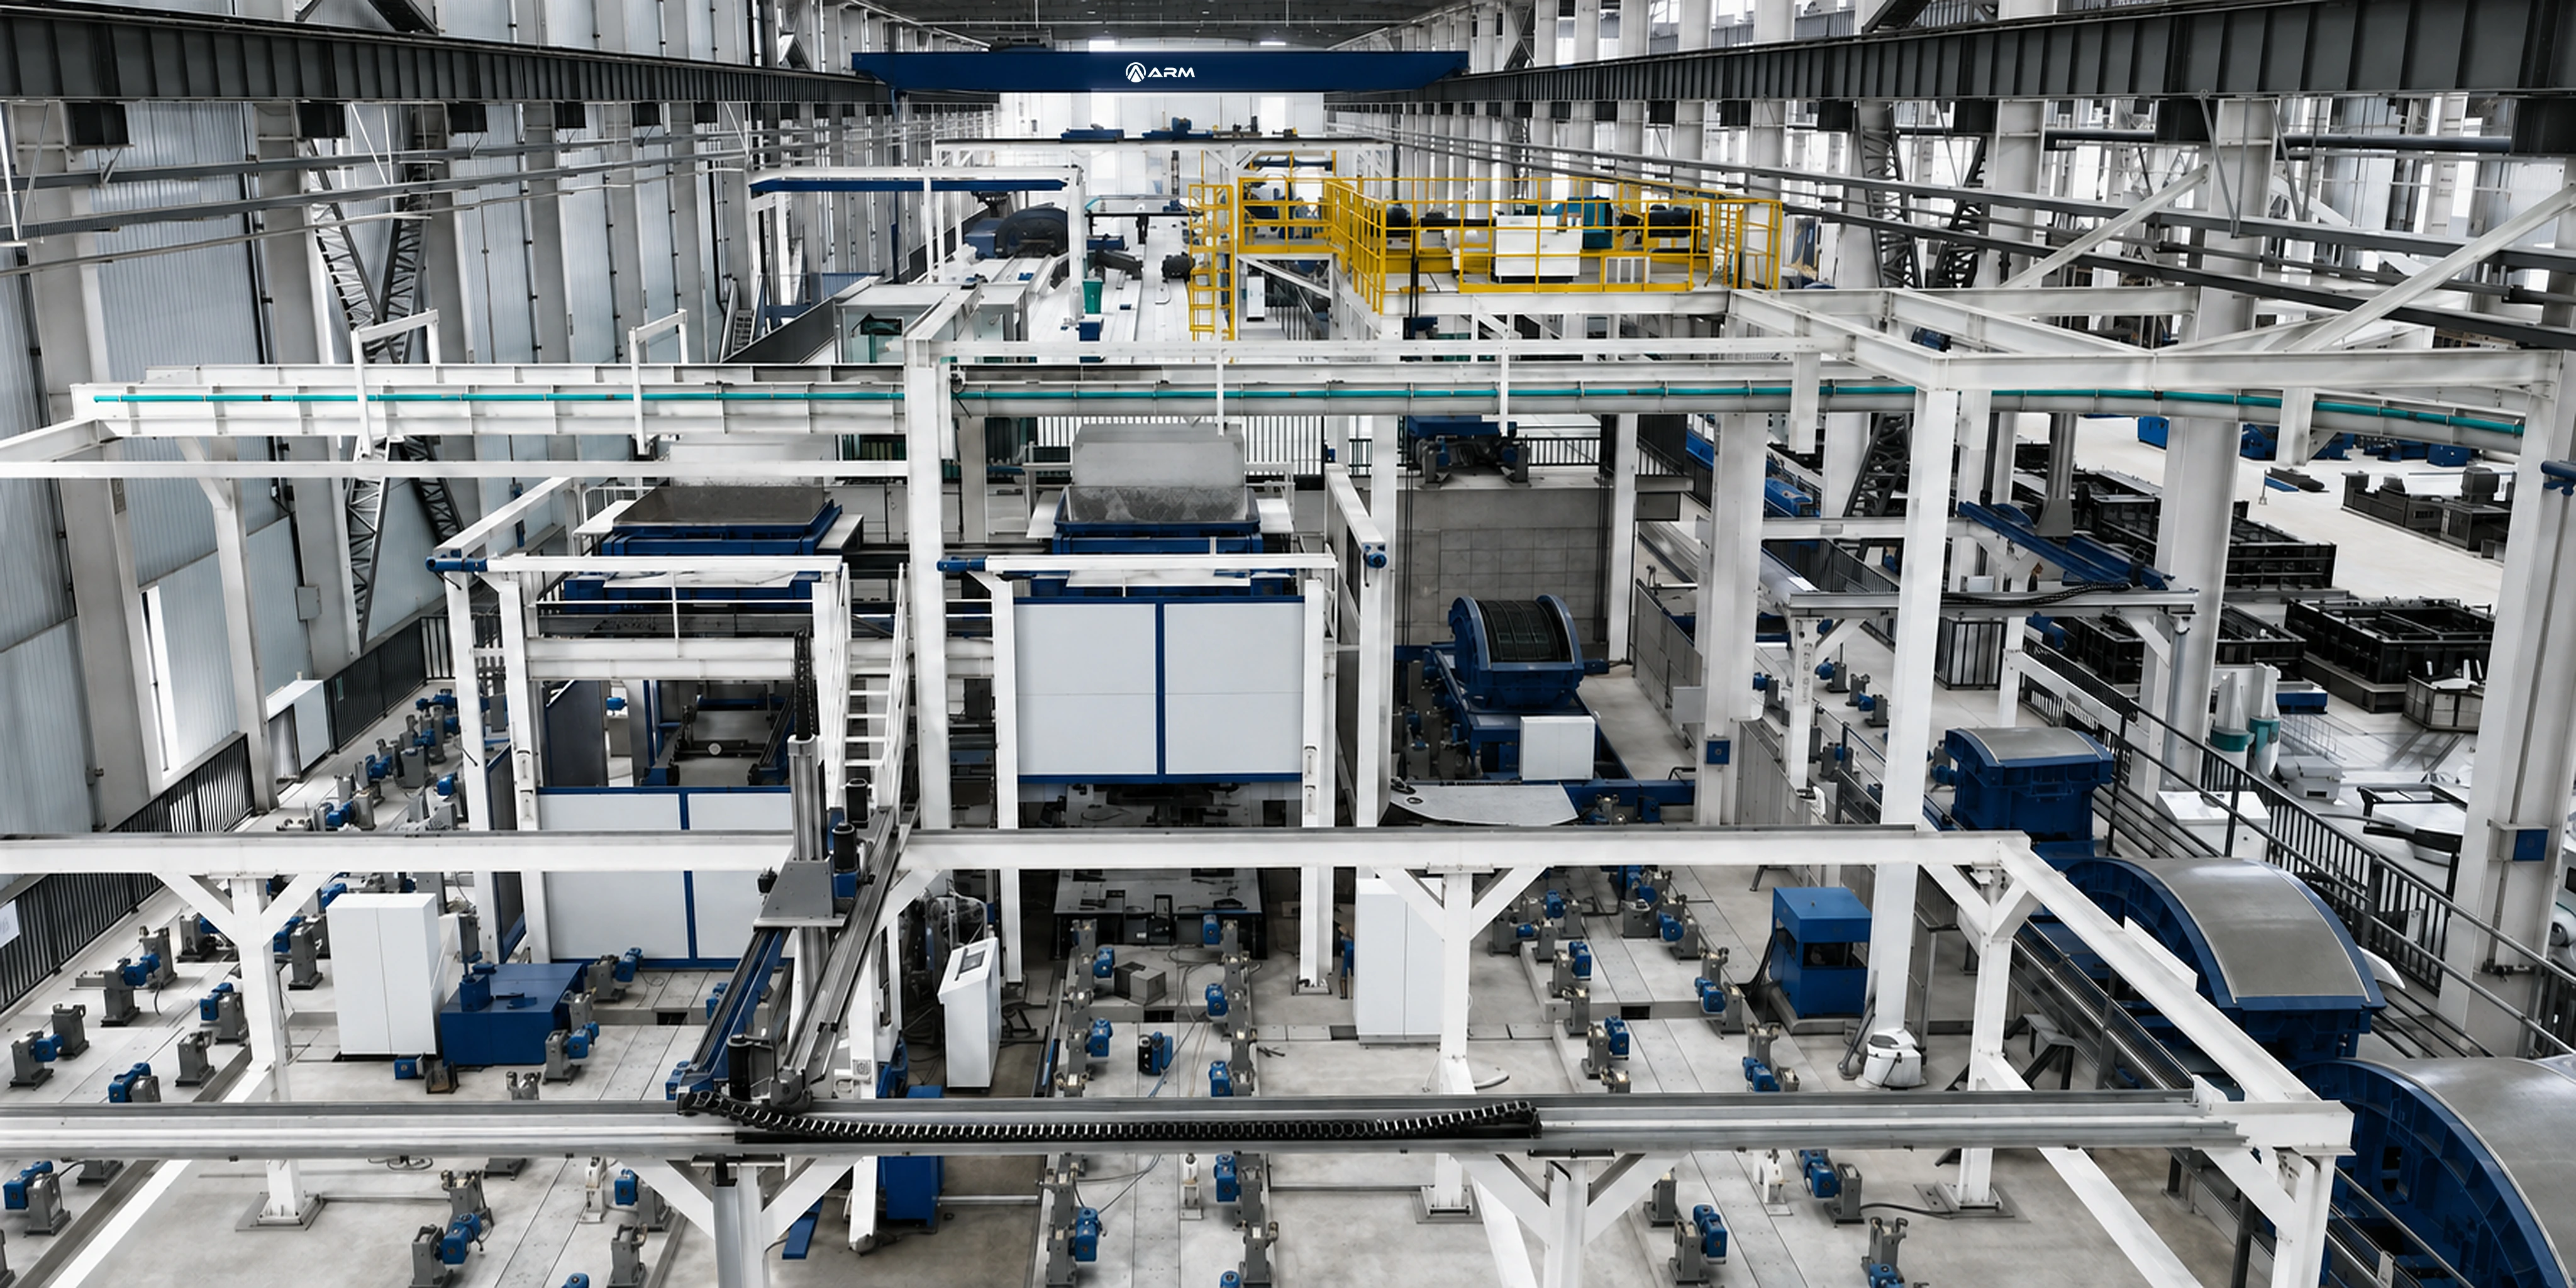
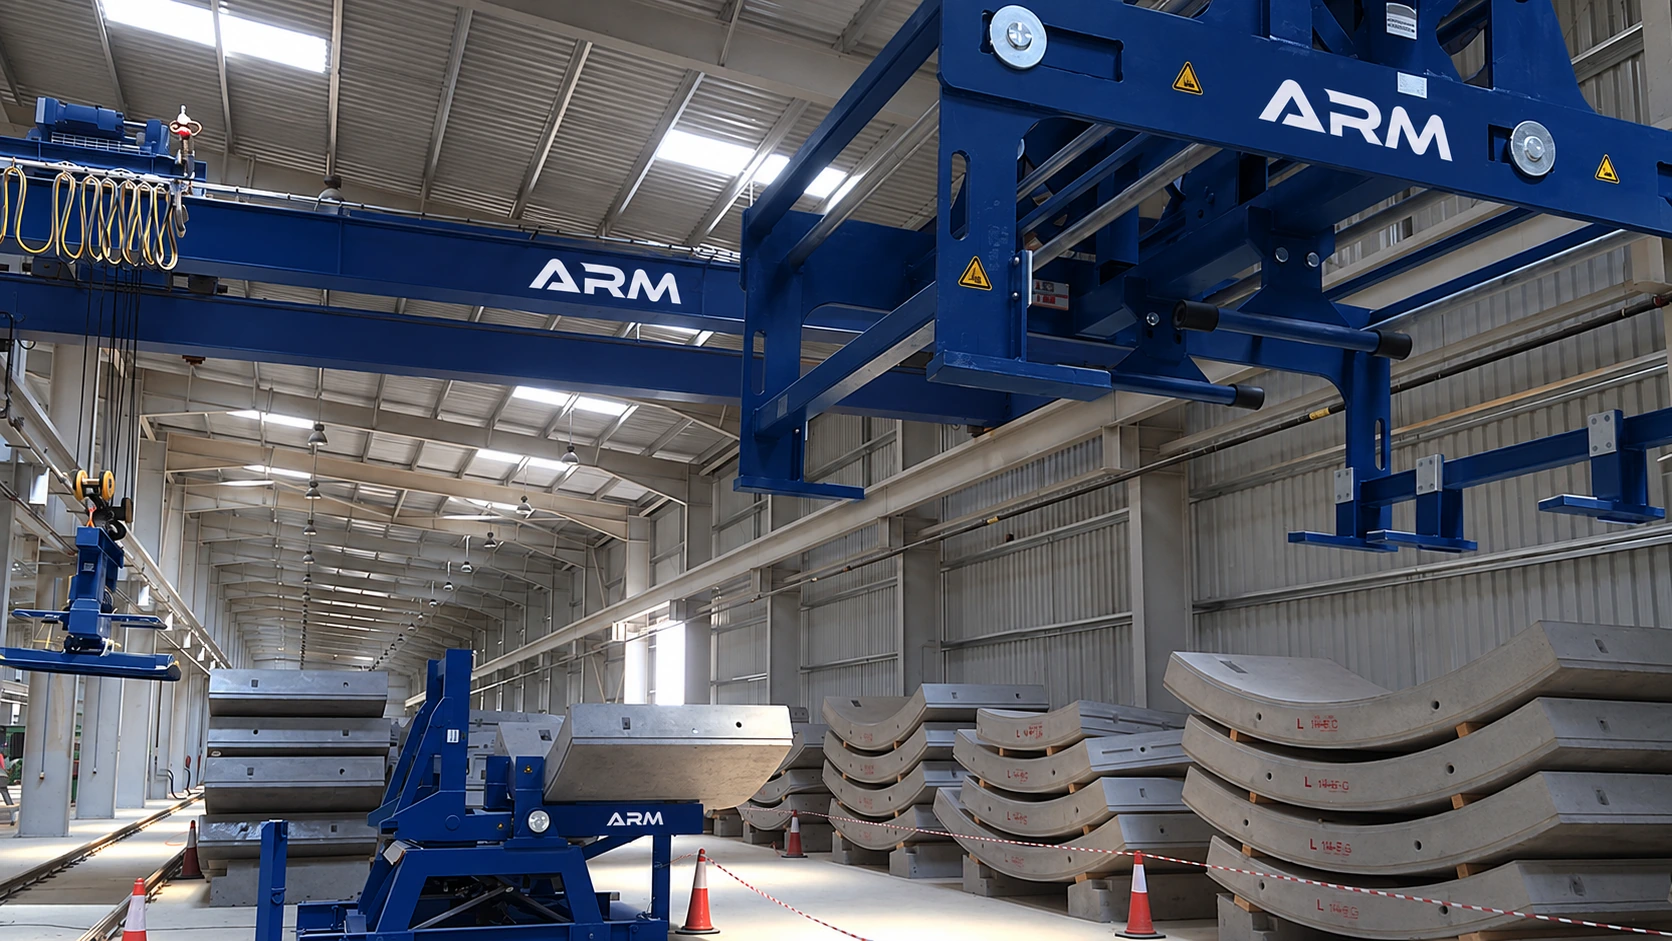
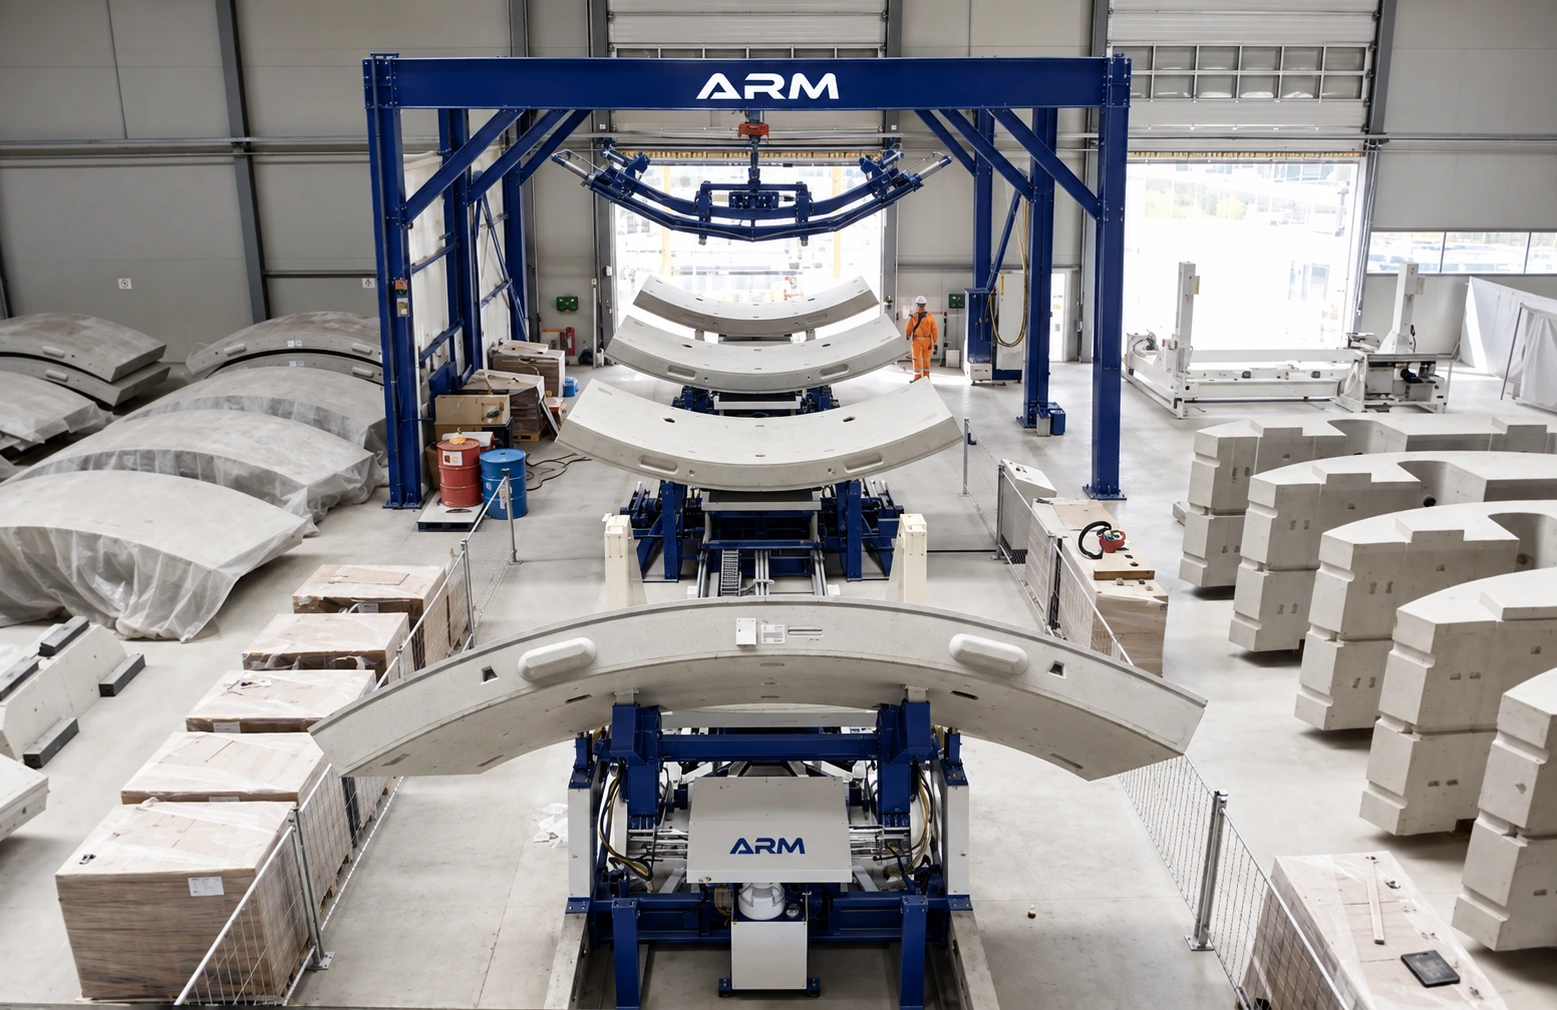
Görsel Vitrin
Tesis & saha galerisi.
Saha operasyonları, otonom karosel hatları, kürleme tünelleri ve yüksek çözünürlüklü makine detayları.
Karşılaştırma
Kararı rakam verir.
Otomatik ve Tam Otomatik satırlarındaki tek ayrışma sevk hattı kalemlerindedir; döküm tarafı aynıdır.
| Kriter | Sabit Döküm | Otomatik Karosel | Tam Otomatik Karosel |
|---|---|---|---|
| Günlük Üretim Kapasitesi | 30–100 / Gün | 150–350+ / Gün | 150–350+ / Gün |
| Kalıp Çevrim Süresi | 18–24 Saat | 8–10 Saat | 8–10 Saat |
| Döküm Hattı | Yarı manuel, gantry destekli | Otonom, kapalı döngü | Otonom, kapalı döngü |
| Sevk Hattı (demoulding sonrası) | Manuel — gantry + vagon | Manuel — gantry + vagon | Otonom — raylı AGV |
| Conta Montajı | Manuel | Manuel | Otomatik pres çerçevesi |
| Boyutsal Doğrulama | Mastar çekme | Mastar çekme | Lazer tracker + SDS |
| Personel (Vardiya) | 18–25 | Döküm 6–10 + sevk ekibi | 6–10 |
| Fabrika Alan İhtiyacı | ~4.000–8.000 m² | ~1.800–3.000 m² | ~1.800–3.000 m² |
| Kurulum & Devreye Alma | 4–6 Hafta | 12–16 Hafta | 12–16 Hafta |
| İlk Yatırım | Düşük | Yüksek | Yüksek |
Değerler tipik proje aralıklarıdır; nihai kapasite tünel iç çapı, halka genişliği, halka başına segment sayısı ve şantiye alanı kısıtlarına göre projelendirilir. Fiyat bilgisi içermez.
Sık Sorulanlar
Teknik ekibin
en çok aldığı sorular.
Tesis seçiminden tolerans garantisine, izlenebilirlikten anahtar teslim kapsama kadar projelendirme aşamasında en sık gelen sekiz soru.
Sorular & Cevaplar